16t天车卷筒组 φ500×1500钢丝绳卷筒与葫芦卷筒的加工工艺解析
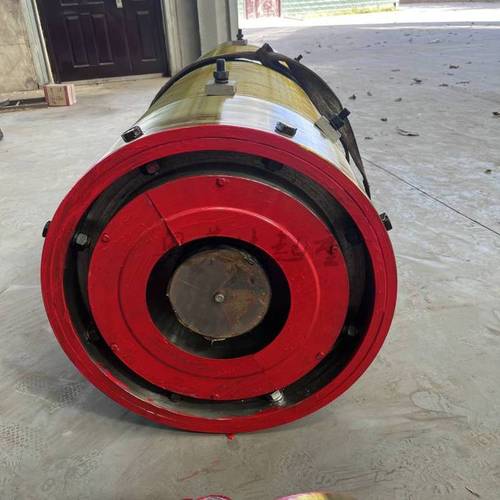
在起重机与天车设备中,卷筒组是起升机构的核心部件之一,直接承担钢丝绳的收放、承载与传动功能。\n\n对于16t天车而言,φ500×1500規格的钢丝绳卷筒及配套葫芦卷筒,不仅决定了吊装作业的安全系数,也对加工精度、材料性能和装配质量提出了较高要求。\n\n## 一、卷筒组在16t天车中的作用\n\n卷筒组通常由卷筒体、卷筒轴、轴承座、齿轮联轴器或内齿圈等部分组成。在16t天车起升机构中,电机通过减速器驱动卷筒转动,钢丝绳按螺旋绳槽缠绕,从而实现吊钩的升降和物料的位移。\n\nφ500×1500这一规格表示卷筒直径约为500mm,长度约为1500mm,属于中等规格卷筒,兼顾了起升高度、钢丝绳容量与整机结构紧凑性的平衡。\n\n葫芦卷筒与此类似,主要用于电动葫芦或钢丝绳葫芦的起升结构,区别在于其安装方式、连接尺寸和绳槽形式的适配设计。\n\n## 二、材料选择与制造标准\n\n天车卷筒长期承受钢丝绳挤压、弯曲应力和冲击载荷,制造时通常选用Q235B、Q345B或20g、16Mn等焊接性能良好的钢板。\n\n对于重载或频繁作业的16t天车,卷筒体也可采用铸钢件如ZG230-450、ZG270-500,以保证卷筒壁厚均匀、承载能力稳定,并适应反复起制动要求。\n\n在制造标准执行上,φ500×1500钢丝绳卷筒应符合起重机械相关规范对绳槽节距、卷筒壁厚、法兰挡边及焊缝质量的要求。绳槽通常采用标准螺旋槽或折线绳槽(LBS)形式,以减少钢丝绳层间摩擦与乱绳。\n\n## 三、卷筒加工的关键工艺流程\n\n### 1. 卷筒体成型\n\n首先根据 φ500×1500 的图纸展开下料,钢板经卷板机卷制成圆筒状,保证圆度和端面平行度。纵缝焊接采用埋弧焊或气体保护焊,焊后需进行去应力处理,避免后续加工变形。\n\n### 2. 粗车与精车\n\n卷筒毛坯上车床后,先以两端外圆及端面找正,进行粗车、精车。Ø500mm 外圆是基准面,应与轴孔保持同轴度。精车后表面粗糙度一般要求 Ra3.2~Ra6.3,并根据形式加工螺旋绳槽。\n\n绳槽加工是重点工序,节距精度和槽径尺寸直接影响排绳质量。16t设备绳槽通常要按照直径、钢丝绳DC 6×37+1或其他规格匹配,深度与过渡圆弧需符合标准。\n\n### 3. 壳体与轴孔配合\n\n卷筒两端轴头或内孔用于与轴、轮毂、轴承配合。加工时需要保证两侧轴孔同轴度,通常控制在0.02~0.05mm范围内。如果采用双法兰连接,还需要保证两端法兰止口和气动安装孔的位置度。\n\n### 4. 内关键部位加工与总装\n\n对焊接型组合卷筒而言,还需加工内齿圈连接法兰、外圆绳槽环和气检类部位。装配时需要保证轴承座与轴上键槽紧配合。整体加工可以在镗床或立式车床完成。\n\n## 四、天车卷筒组的关键质量控制点\n\n- 同轴度与跳动:卷筒轴线相对大轴承座或滑轮的径向跳动应在图纸范围内;\n- 绳槽节距与半径每次加工通过模板与样棒检测绳槽一致性;\n- 壁厚均匀与焊缝复检不能出现气孔、咬边和未熔合;焊后进行MT/UT探伤更好; \n- 装配后端面平行度和螺旋线重合度:两侧法棍连接部位要互换性好;螺旋线和接入节的位置偏差要记录到装配质量表); \n- **对以上所有零部件干燥、涂防锈油及表面美综合处理油漆类配件标记制作图显示)\